

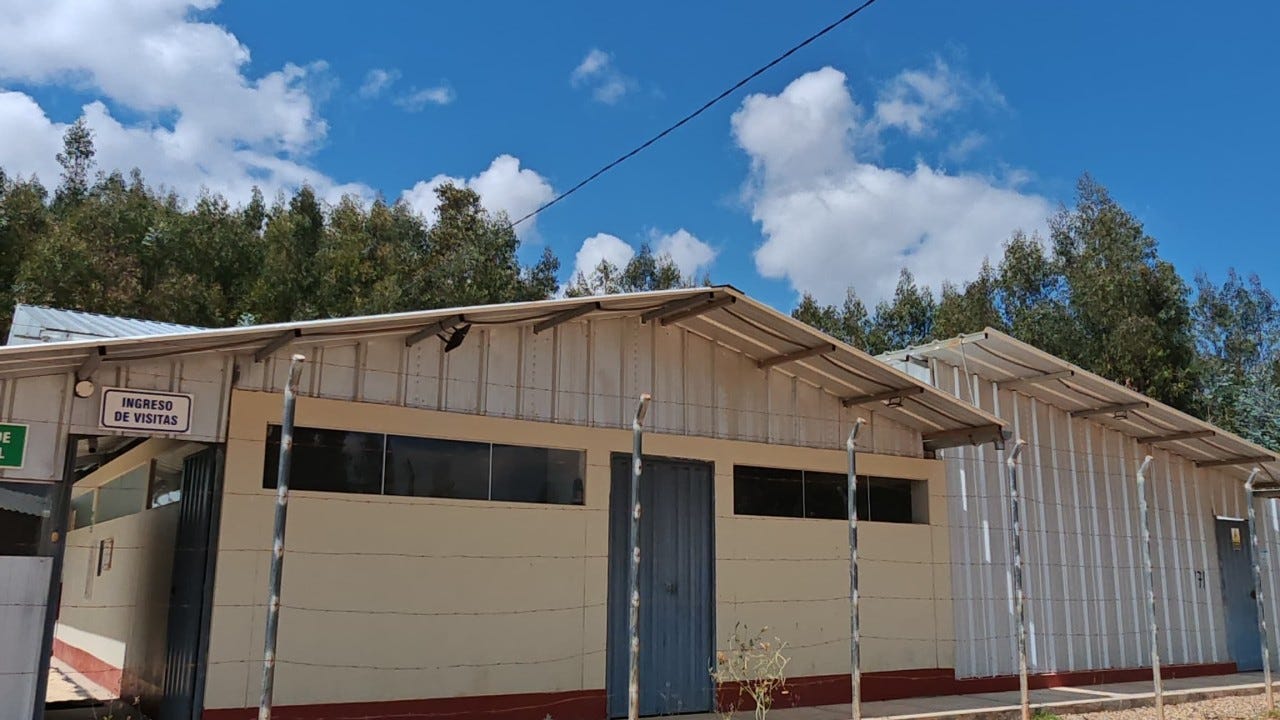
En mis últimos viajes escuché la misma frase en territorios que no se parecen entre sí: costa, sierra, selva, y también fuera del Perú. “Esa planta es nuestro elefante blanco”. Lo dicen los propios socios, entre broma y molestia, y casi siempre viene con la misma historia.
Hubo un proyecto, con asistencia técnica, asesores y una directiva comprometida. Se consiguió financiamiento, se levantó el local y llegaron los equipos. Algunos no funcionaban y el proveedor no dio garantía. Se formuló un segundo proyecto para corregirlo, y en ese segundo proyecto se pidieron equipos que no calzaban con el producto que se iba a procesar. Hoy la planta casi no opera.
Una planta así cuesta más de 3 millones de soles, unos 870 mil dólares. Si una empresa comprara maquinaria por ese monto y la dejara sin usar durante años, nadie dudaría de que es una alerta: capital inmovilizado, equipos que pierden valor y ningún retorno. En una asociación ese mismo activo puede pasar años sin que nadie lo vea como una pérdida. El cemento no se gasta, pero lo que hay adentro sí.
Hace poco estaba con una asociación hablando de las oportunidades de economía circular en su planta. Antes de llegar a eso, les dije algo que no esperaban: que estaban perdiendo dinero todos los días. Se sorprendieron. “¿Cómo así?”, me preguntaron. Les expliqué que una planta con equipos que no funcionan se deprecia cada día y sus equipos se deterioran, aunque nadie los toque. Para que lo vieran, les puse un ejemplo: si te regalan 10 mil dólares y los guardas en un bolsillo con un hueco, a la semana metes la mano y quedan 100. Les pregunté si no les dolería perder eso. Les dije que debería ser una urgencia para la asociación organizarse para que la planta empiece a producir. Si dejan pasar más años, cuando por fin quieran producir puede que los equipos ya no funcionen, y habrán perdido una gran oportunidad.
Esa sorpresa es lo que quiero resaltar. Se pierde dinero cada día que la planta no opera, y muchas asociaciones no lo saben. Nadie se los mostró, porque esa pérdida no aparece en ningún informe.
No escribo esto para señalar responsabilidades, sino para decirles que es un problema que aún se puede resolver. Yo también he trabajado en proyectos de este tipo, y sé cuánta voluntad hay. Las agencias canalizan recursos reales y buscan de verdad que los territorios se desarrollen. Los expertos cumplen su rol de aconsejar y las directivas facilitan lo que pueden. Cada uno hace su parte. El problema es que cada parte suele medirse por separado: quien financia mide lo que desembolsa y entrega, el asesor responde por su componente y la directiva por que el proyecto avance. Nadie responde por el negocio completo.
Muchos de esos asesores son ingenieros, y buenos. Pero su conocimiento suele ser especializado en una parte: un equipo, un proceso, un cultivo. Dimensionar una planta completa y su operación es otro perfil, y no siempre se contempla al armar el equipo del proyecto. Así la conversación se concentra en conseguir equipos, y casi nadie pregunta qué negocio va a sostener esa planta. Falta alguien que una las piezas y se haga cargo de que el negocio genere al menos un dólar desde el primer día.
Y no es un problema de un solo país. También pasa con recursos públicos. En una auditoría en Ecuador, los equipos de un centro de procesamiento cárnico, con una inversión de 4.9 millones de dólares, seguían empaquetados y a la intemperie al cierre del examen. En Bolivia, una planta molinera construida con recursos públicos ya mostraba deterioro tras tres años sin funcionar.
Prefiero una planta que produce y genera mermas a una que nunca opera. La merma es un problema, pero un buen problema, porque significa que hay ingresos. Antes de pensar en recircular o valorizar residuos, hay que generar valor.
Por qué una planta con equipos nuevos produce casi nada
Casi siempre se juntan dos faltas: una mirada de negocio y la ingeniería de la planta completa. Estas son las piezas que más veces he visto fallar.
La ingeniería sola no llena la planta
Antes de hablar de equipos hay una pregunta previa. Para que una planta produzca valor, alguien tiene que hacerse estas preguntas, y hoy casi nadie lo hace:
¿Qué podemos empezar a producir ya, con los equipos que tenemos, aunque sea una fracción de la capacidad?
¿En qué mercado nos conviene movernos, y qué compra ese mercado: el producto final, un producto intermedio o un servicio?
¿Qué decisiones tiene que tomar un gerente de negocio, y de planta, para que la cooperativa y sus socios generen ingresos?
Hay más de una vía de ingreso. Una es la producción propia con la materia prima de los socios. Otra es la maquila: procesar para terceros y cobrar por kilo, aprovechando la capacidad ociosa. Las dos pueden combinarse. Más abajo hago la cuenta.
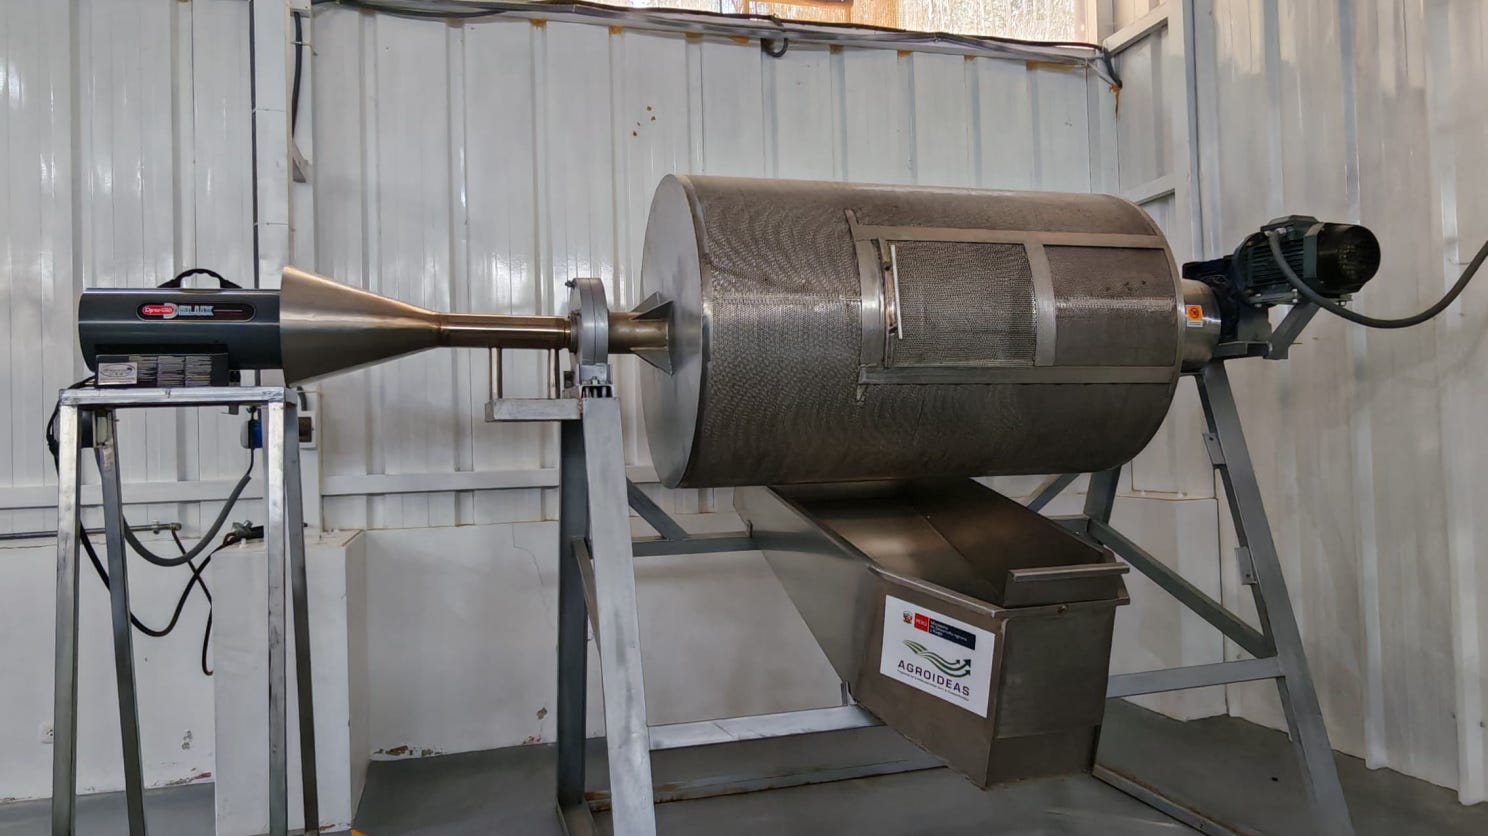
La línea produce lo que produce su equipo más lento. Imagina un lavador de 400 kg/h, un secador de 500 kg/h y, en el medio, un seleccionador de 30 kg/h. La línea completa procesa 30 kg/h. En un turno de 8 horas y 250 días al año, eso son 60 toneladas anuales. El lavador, por sí solo, podría mover 800. Está trabajando al 7.5% de lo que puede. (Todas las cifras de este correo son ilustrativas, y los montos están en dólares.)
Comprar un equipo más grande no siempre ayuda. La respuesta habitual es formular otro proyecto y cambiar el seleccionador por uno de 300, 500 u 800. Con uno de 300, la línea sube a 300 kg/h, unas 600 toneladas al año. Con uno de 800, la línea queda limitada por el lavador de 400. Pagaste capacidad que no se puede usar, y solo ganaste 100 kg/h más que con el de 300.
El tamaño correcto sale de la materia prima, no del catálogo. Si los socios entregan 150 toneladas al año, repartidas todo el año, la línea necesita unos 75 kg/h en un turno. Ahí el lavador de 400 ya está sobredimensionado más de cinco veces. Pero si esas 150 toneladas llegan en tres meses de cosecha, unos 60 días de trabajo, la línea necesita unos 310 kg/h, o hay que poder almacenar y procesar durante más meses. Sin balance de masa y diagrama de flujo con la capacidad de cada etapa, ese cálculo nadie lo hace.
La ficha técnica y la planta real no dicen lo mismo. La capacidad nominal es la del equipo en condiciones ideales. En operación hay limpieza, cambios de lote, paradas y producto que no es exactamente el del catálogo. Además, hay que fijarse en qué se mide. Un equipo puede declarar kg/h de producto fresco a la entrada, y la planta necesita saber los kg/h de producto terminado a la salida. Confundir ambos es un error frecuente y silencioso.
Cuánto necesita producir la planta para no perder. Supón costos fijos de 4,500 dólares al mes entre operario, energía, mantenimiento y administración, y un margen de 0.45 dólares por kilo. El punto de equilibrio está en 10 mil kilos al mes. La línea con cuello de botella de 30 kg/h produce unos 5 mil. Pierde plata cada mes que funciona. Con 300 kg/h, produce unos 50 mil kilos al mes y el negocio respira. La maquila sola rara vez alcanza: con un margen de 0.15 dólares por kilo procesado y los mismos 4,500 dólares de costos fijos, haría falta maquilar unas 30 toneladas al mes solo para empatar. Combinada con producto propio, la cuenta cambia.
Lo que cuesta una planta parada
Una planta parada también cuesta cada mes, y casi nadie lo ve porque no sale en ningún informe. Está el ingreso que los socios dejan de recibir. Están la depreciación de los equipos, el deterioro, la vigilancia, el mantenimiento mínimo y otros costos indirectos que muchas veces no son visibles. Y en muchos contratos la garantía corre desde la entrega, no desde el primer uso, así que si la planta nunca arrancó es probable que ya se haya vencido. Por eso conviene tratarlo como una urgencia: cada año que pasa sin operar, volver a producir cuesta más. Visibilizar esas pérdidas es parte de la decisión de volver a operar.
Biofábricas que mueven menos agua. No hace falta una planta compleja que convierta la quinua directamente en un bioactivo o el aguaje en un bioinsumo. Un proceso intermedio, como descascarillar, deshidratar o despulpar, reduce volumen y agua, y permite vender con más valor y transportar menos. Un ejemplo genérico: 1,000 kg de producto fresco con 85% de humedad contienen 150 kg de sólidos. Secado a 12% de humedad final, quedan unos 170 kg. Se transporta menos de una quinta parte del peso original.
Cinco preguntas antes de formular, evaluar o aprobar el siguiente equipo
¿Qué se puede producir o maquilar hoy con lo instalado, y qué ingreso mensual genera?
¿Cuántos kilos entregan los socios, en qué meses y a qué precio, y quién compra el producto?
¿Existe un balance de masa y un diagrama de flujo con la capacidad de cada etapa, en kg de entrada y de salida?
¿Cada equipo se probó con el producto real del territorio antes del pago final, quién firma la aceptación y qué parte del pago queda retenida hasta entonces?
¿Quién es la persona responsable del negocio completo, y hay capital de trabajo y presupuesto de operación?
Para ser justos, hay plantas de cooperativas que funcionan. Algunas lo hacen con sufrimiento y después de muchos años, pero funcionan, y casi siempre tuvieron detrás a una agencia y a un asesor que no soltaron el proceso. Esas historias las voy a contar en una próxima edición, porque hay mucho que aprender de ellas.
Si has visto elefantes blancos en tu territorio, o conoces una planta que sí funcionó y sabes por qué, responde este correo. Me interesan las dos historias.
La pregunta que me sigue dando vueltas es compartida: ¿quién tiene hoy el rol de pensar el negocio completo? Creo que se puede resolver, y me gustaría ayudar. Si estás por formular o evaluar un proyecto con una planta, o tienes una parada en tu cartera, conversemos. Podemos juntarnos para convertir esos elefantes blancos en biofábricas que generen desarrollo productivo.
Nos vemos pronto,
Eddie